

 Eng




Asas Kebolehbentukan Logam dalam Operasi Setem
 2026.10.01
 Berita Industri
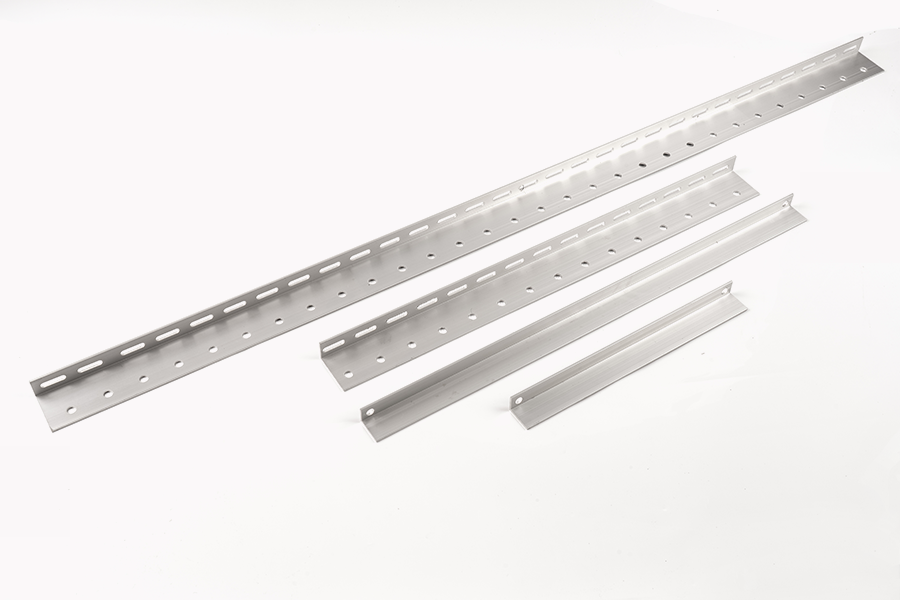
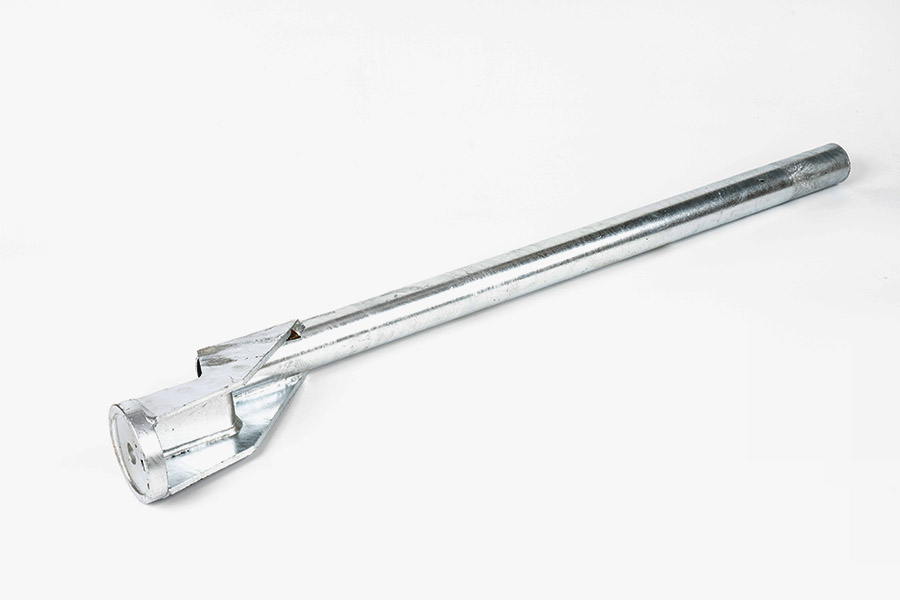
Pengecapan logam mewakili salah satu teknik pembuatan volum paling cekap dalam pengeluaran perindustrian moden. Proses menukar gegelung logam rata atau stok kepingan kepada komponen tiga dimensi yang tepat melalui ubah bentuk mekanikal terkawal. Apabila kemudahan pembuatan menghasilkan Mengecap Bahagian Logam , keseluruhan kemudahan pemprosesan banyak bergantung pada ciri mekanikal, fizikal dan metalurgi intrinsik bahan mentah yang dipilih. Memilih logam yang mudah menghasilkan daya ricih, lenturan, syiling dan lukisan mengurangkan keperluan tan tekan, memanjangkan jangka hayat keluli alat, meminimumkan penjanaan sekerap dan memastikan kebolehulangan dimensi yang konsisten merentasi pengeluaran yang meluas.
Menentukan logam yang menawarkan tahap kebolehbentukan tertinggi memerlukan penilaian sifat mekanikal utama seperti kekuatan alah, kekuatan tegangan muktamad, jumlah peratusan pemanjangan, tingkah laku pengerasan terikan, dan struktur kekisi kristalografi. Walaupun beberapa logam bukan ferus dan ferus mempamerkan ciri kerja sejuk yang menggalakkan, aloi aluminium tulen secara komersil, formulasi loyang lembut, keluli lukisan karbon rendah, dan kuprum tak berlog menonjol sebagai logam yang paling mudah berubah bentuk di bawah daya penekan tebuk mekanikal. Memahami cara bahan ini berkelakuan di bawah tekanan membolehkan pereka komponen dan jurutera perkakas untuk mengoptimumkan kecekapan pembuatan sambil mengekalkan integriti struktur.
Kebolehbentukan kepingan logam mentakrifkan kapasiti bahan logam untuk mengalami ubah bentuk plastik kekal tanpa mengalami tengkuk setempat, koyak, retak mikro atau springback dimensi yang teruk. Dalam operasi penekan setem, kebolehbentukan menentukan betapa mudahnya stok mentah mematuhi geometri rongga tebuk dan die di bawah tonase yang digunakan.
Kekuatan Hasil dan Hubungan Kekuatan Tegangan
Peralihan daripada lenturan anjal sementara kepada pembentukan struktur kekal berlaku apabila tegasan mekanikal yang dikenakan melebihi kekuatan hasil bahan. Logam dengan kekuatan hasil awal yang lebih rendah memerlukan daya tekan yang jauh lebih sedikit untuk memulakan ubah bentuk plastik. Ambang daya yang lebih rendah ini mengurangkan tekanan dalaman dalam komponen cetakan dan membolehkan fabrikasi menggunakan tekanan mekanikal atau hidraulik yang lebih rendah.
Sama kritikal ialah margin antara kekuatan hasil dan kekuatan tegangan muktamad. Nisbah hasil kepada tegangan yang luas menyediakan tingkap operasi yang luas semasa pembentukan. Apabila stok bahan mentah mempunyai takat hasil yang rendah digabungkan dengan kekuatan tegangan muktamad yang tinggi, ia berubah bentuk secara berterusan di bawah tekanan tebuk tanpa tiba-tiba melebihi had kekuatan muktamadnya, yang sebaliknya akan menyebabkan keretakan atau koyak bahan lengkap.
Peratusan Pemanjangan dan Kapasiti Terikan Plastik
Jumlah pemanjangan mengukur peratusan sejauh mana sampel logam boleh meregang sebelum patah fizikal berlaku. Bahan yang mempamerkan peratusan pemanjangan seragam yang tinggi menampung regangan geometri yang melampau tanpa penipisan setempat. Semasa lukisan cetek yang kompleks atau operasi bebibir berat, pemanjangan tinggi membenarkan struktur butiran bahan meregang dengan lancar di atas jejari masuk tebuk, mengedarkan ketegangan secara sama rata pada bahan kerja.
Eksponen Pengerasan Terikan dan Nisbah Terikan Plastik
Eksponen pengerasan terikan, biasanya ditetapkan sebagai nilai n, mengukur keupayaan logam untuk bekerja keras apabila ia berubah bentuk. Nilai n yang lebih tinggi menunjukkan bahawa apabila kawasan setempat berubah bentuk, ia menguatkan dan memindahkan daya ubah bentuk seterusnya ke kawasan sekitar yang tidak berfungsi. Mekanisme ini menyebarkan ubah bentuk plastik merentasi kawasan permukaan yang lebih luas, menghalang leher pramatang.
Nisbah terikan plastik, yang ditetapkan sebagai nilai r atau anisotropi biasa, mengukur rintangan kepingan logam terhadap penipisan dinding semasa tindakan lukisan dalam. Nilai r yang tinggi menandakan bahawa kepingan logam lebih suka menarik ke dalam dari kawasan bebibir daripada nipis melalui ketebalannya. Logam yang menggabungkan nilai n tinggi dengan nilai r tinggi memberikan kemudahan pemprosesan yang luar biasa apabila fabrikasi mencipta Bahagian Logam Setem rongga dalam.
Aloi Aluminium sebagai Logam Sangat Boleh Bentuk untuk Setem
Gred aluminium tulen secara komersial dan aloi aluminium lembut tidak boleh dirawat haba diiktiraf secara meluas antara bahan paling mudah untuk diproses dalam mesin pengecap logam kepingan. Prestasi pembentukan sejuk yang luar biasa mereka berpunca secara langsung daripada seni bina atom dan rintangan mekanikal yang rendah.
Mekanik Kekisi Kubik Berpusatkan Muka
Aluminium mempunyai struktur kekisi kristal padu berpusat muka. Susunan atom ini mengandungi dua belas sistem gelinciran utama, menyediakan banyak arah kristalografi di mana satah atom menggelongsor melepasi satu sama lain di bawah tegasan ricih. Oleh kerana gelinciran berlaku dengan mudah pada suhu ambien, aluminium mempamerkan kemuluran semula jadi yang tinggi, rintangan ricih yang rendah, dan keupayaan aliran plastik yang sangat baik di bawah ram penekan mekanikal.
Prestasi Aluminium Tanpa Aloi Gred Sebelas Ratus
Aloi aluminium tulen komersil sebelas ratus dalam keadaan temper O yang disepuh sepenuhnya mewakili salah satu bahan logam yang paling mudah untuk dicap. Menampilkan kandungan aluminium sebanyak sembilan puluh sembilan peratus atau lebih, bahan ini mempunyai kekuatan hasil yang sangat rendah yang dipasangkan dengan jumlah nilai pemanjangan yang tinggi selalunya melebihi tiga puluh lima peratus.
Apabila set die progresif atau pemindahan memproses sebelas ratus siri aluminium, daya tebuk kekal sangat rendah. Bahan mengalir dengan lancar ke dalam rongga die yang kompleks, menjadikannya sesuai untuk penutup hiasan yang rumit, pemantul elektrik, sirip penukar haba dan cengkerang bekas cetek. Tambahan pula, sifat lembut aluminium tanpa aloi mengakibatkan haus kasar yang minimum pada butang mati keluli alat yang dikeraskan, memanjangkan selang penyelenggaraan alatan merentas kitaran pembuatan yang panjang.
Kebolehbentukan Aloi Aluminium Tiga Ribu Tiga
Walaupun aluminium tulen menawarkan kelembutan maksimum, aloi aluminium tiga ribu tiga memperkenalkan mangan sebagai elemen pengaloian utama untuk meningkatkan kekuatan mekanikal sambil mengekalkan kebolehbentukan yang tinggi. Dalam keadaan temper O anilnya, aloi tiga ribu tiga memberikan kemuluran yang sangat baik, kebolehbenturan yang licin dan kebolehlukisan yang baik.
Penambahan mangan menguatkan matriks aluminium melalui pengukuhan larutan pepejal tanpa menyekat pergerakan terkehel dengan ketara semasa ubah bentuk sejuk. Akibatnya, tiga ribu tiga siri aluminium mudah berubah bentuk di bawah pengosongan, penusukan dan penebuk lukisan sambil memberikan ketegaran struktur yang lebih tinggi dalam Bahagian Logam Stamping yang telah siap. Aplikasi biasa termasuk perisai haba automotif, komponen HVAC kediaman, perumah perkakas dan penutup elektronik.
Kemuluran Aloi Aluminium Lima Ribu Lima Puluh Dua
Aloi aluminium lima ribu lima puluh dua menggabungkan magnesium, memberikan kekuatan yang lebih tinggi sambil mengekalkan ciri pembentukan sejuk yang dihormati dalam keadaan anil. Magnesium meningkatkan tingkah laku pengerasan kerja, membolehkan kepingan logam mengedarkan ketegangan dengan berkesan semasa pukulan membentuk dalam.
Walaupun lima ribu lima puluh dua aluminium memerlukan tan tekan lebih tinggi sedikit daripada aloi sebelas ratus atau aloi tiga ribu tiga, ia tetap lebih mudah dibentuk daripada keluli struktur atau aloi nikel. Rintangannya yang tinggi terhadap kakisan air masin dan ketahanan lesu yang baik menjadikannya pilihan utama untuk pendakap marin, panel casis elektronik dan komponen pengangkutan di mana kemuluran tinggi dan ketahanan alam sekitar mesti bertepatan.
Pertimbangan Pengendalian Khas untuk Pengecapan Aluminium
Walaupun kebolehbentukannya yang unggul, aluminium lembut memerlukan pelarasan operasi khusus dalam loji pengecap. Disebabkan sifat permukaannya yang lembut, stok kepingan aluminium mudah terdedah kepada pedih permukaan dan kimpalan mikro pada permukaan cetakan di bawah tekanan sentuhan yang melampau.
Untuk mengurangkan pengambilan bahan dan mengekalkan kualiti kemasan permukaan, pembuat alat menggunakan berlian yang sangat digilap seperti salutan karbon atau rawatan titanium nitrida untuk menebuk dan mati permukaan. Selain itu, pelincir sintetik kelikatan ringan digunakan secara berterusan pada gegelung aluminium mentah untuk membersihkan serpihan mikroskopik, menguruskan geseran dan menghalang pemarkahan permukaan semasa larian penekan berkelajuan tinggi.
Keluli Karbon Rendah dan Keluli Lembut Lembut
Logam ferus merangkumi sebahagian besar daripada keseluruhan pengeluaran pengecapan global. Antara aloi berasaskan besi, keluli karbon rendah dan keluli kualiti lukisan lebih dalam bertaraf sebagai logam ferus yang paling mudah untuk dicap ke dalam geometri struktur dan panel.
Struktur Mikro dan Kesan Kandungan Karbon
Kebolehbentukan sejuk keluli dikawal secara langsung oleh kandungan karbon kimianya. Keluli karbon rendah biasanya mengandungi kurang daripada sifar titik satu sifar peratus karbon mengikut berat. Mengekalkan kandungan karbon pada tahap minimum menyekat pembentukan fasa simentit keras dalam matriks besi mikroskopik, meninggalkan struktur mikro ferit yang kebanyakannya lembut.
Ferrite mempamerkan kemuluran yang tinggi dan kekuatan hasil yang rendah, membenarkan sisipan keluli alat tebuk untuk menggunting, membengkok dan membuat syiling logam tanpa memerlukan tonase yang berlebihan. Gegelung keluli karbon rendah menjalani proses penggelek sejuk dan penyepuhlindapan terkawal untuk mewujudkan struktur bijian optimum yang memaksimumkan pemanjangan seragam dan keupayaan pengerasan terikan semasa operasi akhbar.
Gred Keluli Komersial dan Keluli Lukisan
Keluli komersial standard, yang ditetapkan sebagai Jenis B, memberikan kebolehbentukan yang baik untuk lenturan sederhana, lukisan cetek dan tugas mengosongkan umum. Walau bagaimanapun, untuk bentuk geometri yang lebih mencabar, fabrikasi menggunakan keluli lukisan dan gred keluli lukisan dalam.
Keluli lukisan mempunyai kawalan yang lebih ketat ke atas kekotoran kimia seperti sulfur, fosforus dan silikon. Menurunkan tahap kekotoran menghalang kemasukan rapuh yang boleh bertindak sebagai titik kepekatan tekanan semasa pembentukan. Keluli lukisan dalam menunjukkan pemanjangan seragam yang tinggi dan nilai nisbah terikan plastik yang menggalakkan, membolehkan regangan bahan dramatik tanpa koyak dinding.
Keupayaan Keluli Berkualiti Lukisan Lebih Dalam
Keluli kualiti lukisan lebih dalam mewakili puncak kebolehbentukan antara logam kepingan ferus. Selalunya dihasilkan sebagai keluli bebas celahan, bahan ini menggunakan penambahan pengaloian mikro titanium atau niobium untuk menetapkan baki atom karbon dan nitrogen dalam larutan pepejal.
Dengan menghapuskan atom interstisial bebas, keluli mempamerkan pemanjangan titik hasil sifar, menghalang pembentukan tanda terikan pengusung permukaan yang tidak sedap dipandang semasa pembentukan. Keluli lukisan dalam tambahan mencapai nilai anisotropi normal yang tinggi, menjadikannya sangat mudah untuk ditekan ke dalam panel badan automotif yang rumit, kuali minyak dalam, tab perkakas dan tekanan struktur kompleks yang memerlukan aliran bahan berbilang paksi yang teruk.
Springback dan Kestabilan Dimensi dalam Keluli Karbon Rendah
Berbanding dengan keluli aloi berkekuatan lebih tinggi atau aloi aluminium, keluli karbon rendah mempamerkan tingkah laku springback yang boleh diramal selepas pelepasan tebuk. Oleh kerana kekuatan hasilnya kekal sederhana berbanding modulus keanjalannya, tegasan dalaman baki jelas dengan mudah melalui stesen lenturan acuan standard atau dasar syiling. Kestabilan ini memudahkan reka bentuk cetakan dan mempercepatkan pentauliahan alatan awal apabila menghasilkan Bahagian Logam Stamping volum.
Aloi Kuprum dan Loyang dalam Pembentukan Ketepatan
Aloi tembaga dan loyang zink tinggi yang tidak berlodi mewakili satu lagi kategori logam yang sangat mulur yang memproses dengan sangat mudah di dalam cetakan ketepatan.
Kebolehtempaan Gred Kuprum Tak Berlodi
Gred kuprum tanpa aloi, termasuk kuprum kekonduksian tinggi bebas oksigen dan kuprum pic tegar elektrolitik, memaparkan kebolehtempaan yang luar biasa. Seperti aluminium, kuprum terhablur dalam kekisi padu berpusat muka, menyediakan satah gelincir yang banyak untuk ubah bentuk plastik yang licin di bawah beban mekanikal.
Kuprum mempunyai kekuatan hasil yang rendah ditambah dengan kemuluran yang luar biasa, membenarkan kerja sejuk yang teruk tanpa memerlukan rawatan haba penyepuhlindapan pertengahan. Apabila dicap, stok kepingan kuprum mengalir dengan mudah ke dalam rongga cetakan mikro, menjadikannya pilihan bahan yang optimum untuk terminal elektrik yang rumit, bar bas, sesentuh geganti dan pin penyambung elektronik. Kekonduksian terma yang tinggi juga membantu menghilangkan haba geseran yang dijana pada antara muka die semasa larian pengecapan progresif yang pantas.
Cartridge Brass Seven Zero Thirty Formability
Antara aloi zink kuprum, loyang kartrij yang mengandungi kira-kira tujuh puluh peratus kuprum dan tiga puluh peratus zink menawarkan gabungan kemuluran dan kekuatan tertinggi. Struktur mikro loyang alfa fasa tunggal khusus ini menyediakan kebolehkerjaan sejuk maksimum.
Loyang katrij mendapat namanya daripada penggunaan sejarahnya dalam selongsong peluru yang dilukis dalam, di mana kosong logam mengalami pukulan lukisan berbilang peringkat yang teruk. Dalam operasi cetakan progresif dan pemindahan, loyang kartrij menunjukkan kapasiti pemanjangan yang tinggi, kekuatan hasil yang rendah, dan rintangan yang luar biasa terhadap keretakan tepi semasa operasi lenturan tajam atau lencongan berat.
Ciri Haus dan Geseran Alatan Rendah
Aloi kuprum dan loyang mempunyai pekali geseran yang rendah apabila menggelongsor terhadap komponen cetakan keluli alat yang dikeraskan. Pelinciran semula jadi mereka meminimumkan haus kasar pada tumbukan pemotongan dan membentuk blok, memanjangkan hayat alat merentas berjuta-juta kitaran strok.
Tambahan pula, aloi kuprum mempamerkan kadar pengerasan kerja yang boleh diabaikan semasa peringkat ubah bentuk awal, membolehkan penebuk menembusi corak lubang bebas duri yang bersih dengan daya ricih yang minimum. Komponen kuprum dan loyang yang lengkap mengekalkan ketepatan dimensi tinggi dan profil tepi yang bersih tanpa operasi nyahbur sekunder yang meluas.
Faktor Metalurgi Utama Yang Mempengaruhi Kemudahan Setem
Kemudahan relatif mana-mana proses logam di dalam cetakan setem bergantung pada beberapa parameter metalurgi yang saling berkaitan. Pereka perkakas dan jurutera pembuatan menilai kriteria ini untuk memilih suhu bahan mentah yang optimum dan melaraskan parameter akhbar.
Saiz dan Orientasi Struktur Bijian
Saiz butiran mikroskopik stok logam kepingan mempengaruhi kedua-dua kebolehbentukan fizikal dan rupa permukaan berikutan ubah bentuk. Struktur butiran halus, biasanya dikelaskan antara saiz bijian ASTM tujuh dan lapan, memberikan kekuatan hasil yang lebih tinggi tetapi memberikan kemasan permukaan licin selepas terbentuk.
Sebaliknya, struktur butiran yang terlalu kasar mengurangkan kekuatan hasil, menjadikan ubah bentuk awal lebih mudah, tetapi menyebabkan permukaan menjadi kasar yang disetempat yang dikenali sebagai kulit oren apabila diregangkan. Kecacatan kulit oren menghasilkan penaik tekanan mikro yang boleh menyebabkan keretakan pramatang semasa lenturan teruk. Pemprosesan kepingan logam yang optimum memerlukan struktur bijian seimbang yang dicapai melalui penggulungan sejuk kilang terkawal dan kitaran penyepuhlindapan penghabluran semula.
Selain itu, arah penggelek bijirin berbanding paksi lentur akhbar utama memainkan peranan yang menentukan dalam prestasi bahan. Lembaran logam lentur berserenjang dengan arah gelek mengedarkan terikan tegangan merentasi sempadan berbilang butiran, dengan ketara mengurangkan kemungkinan belahan tepi sepanjang selekoh jejari yang ketat.
Dinamik Eksponen Pengerasan Terikan
Eksponen pengerasan terikan menentukan bagaimana logam mengukuh apabila kehelan atom terkumpul semasa terikan plastik. Logam dengan nilai pengerasan terikan tinggi berfungsi mengeras secara dijangka di bawah tegasan, memindahkan daya ubah bentuk ke kawasan lembut bersebelahan bahan kerja.
Tingkah laku pengedaran terikan seragam ini menghalang leher setempat dalam zon regangan tinggi, membolehkan ciri tiga dimensi yang kompleks terbentuk dengan lancar. Kuprum anil, keluli lukisan karbon rendah dan aloi aluminium lembut mengekalkan eksponen pengerasan terikan yang menggalakkan yang menyokong regangan bahan tinggi semasa operasi penekan mekanikal lejang tunggal.
Anisotropi Normal dan Gelagat Draw Dalam
Anisotropi biasa mengukur nisbah terikan lebar kepada terikan ketebalan semasa ujian tegangan. Nisbah terikan plastik yang tinggi menunjukkan bahawa bahan itu menahan penipisan merentasi dimensi ketebalannya sambil mengecut dengan bebas merentasi satah lebarnya.
Logam dengan bahan tarik anisotropi normal yang tinggi ke dalam dari kawasan pemegang kosong di sekeliling dan bukannya meregangkan dan menipiskan dinding sisi bekas menegak. Bahan yang mempunyai nisbah terikan plastik yang tinggi, seperti keluli kualiti lukisan lebih dalam dan loyang alfa anil, menyelaraskan jujukan lukisan dalam dengan mengurangkan bilangan stesen lukis semula perantaraan yang diperlukan untuk mencapai kedalaman silinder sasaran.
Modulus Anjal dan Pampasan Springback
Modulus elastik mengukur kekukuhan intrinsik bahan. Apabila ram penekan stamping naik dan melegakan tekanan membentuk yang dikenakan, ketegangan anjal dalaman terlepas, menyebabkan komponen melentur sedikit ke belakang ke arah bentuk rata asalnya.
Logam dengan kekuatan hasil rendah digabungkan dengan modulus keanjalan tinggi mempamerkan springback anjal yang minimum. Keluli karbon rendah, sebagai contoh, mempunyai modulus keanjalan yang tinggi berbanding dengan titik hasilnya, menghasilkan kestabilan dimensi yang ketat selepas terbentuk. Aloi aluminium lembut juga mempamerkan springback yang boleh diurus dengan syarat jejari lentur direka dengan betul. Springback rendah memudahkan reka bentuk geometri die, menghapuskan percubaan dan ralat die grinding yang meluas, dan memastikan dimensi fizikal yang konsisten merentas Bahagian Metal Stamping yang dihasilkan secara besar-besaran.
Pertimbangan Proses dan Perkakas untuk Logam Lembut
Walaupun logam lembut dan mulur sememangnya lebih mudah untuk dibentuk, memaksimumkan kecekapan pemprosesan memerlukan mengkonfigurasi parameter talian tekan dan seni bina perkakas die untuk memadankan ciri bahan.
Pengoptimuman Kelegaan Punch dan Die
Kelegaan perkakasan mentakrifkan ruang fizikal antara tepi pemotong penebuk dan bukaan yang sepadan dalam plat cetakan. Pengagihan kelegaan yang betul dikira berdasarkan ketebalan bahan dan kekuatan ricih bahan.
Apabila mengosongkan logam lembut seperti aluminium anil sebelas ratus atau tembaga tulen, kelegaan ditetapkan lebih ketat daripada yang digunakan untuk keluli tahan karat kekuatan tinggi. Pelepasan berlebihan pada logam lembut membawa kepada pembentukan burr berat, rollover tepi, dan bahan berlebihan menyeret ke dalam rongga cetakan. Kelegaan tebuk yang betul memastikan keretakan bahan bersih, jalur kilauan yang dicukur licin, dan profil komponen rata.
Jejari Die dan Kemasan Permukaan Digilap
Membentuk jejari pada gelang lukis dan hujung tebuk mesti memenuhi ciri aliran logam lembut. Jejari tajam menumpukan terikan setempat, yang boleh memotong stok kepingan lembut walaupun kemuluran intrinsik tinggi.
Jejari kemasukan yang besar menggalakkan pergerakan bahan yang licin ke dalam rongga cetakan. Tambahan pula, permukaan cetakan yang direka untuk logam bukan ferus yang lembut digilap ke kemasan cermin tinggi atau disalut dengan mendapan filem nipis keras untuk mengelakkan geseran permukaan setempat, pedih dan pemindahan aluminium.
Dinamik Pelinciran dan Penyejukan Bahan
Pelinciran memainkan peranan penting apabila mengecap stok logam kepingan yang sangat boleh dibentuk. Geseran yang dijana pada antara muka antara kepingan logam dan keluli mati boleh menyekat pergerakan bahan, menyebabkan koyak yang tidak dijangka walaupun dalam aloi yang sangat mulur.
Cecair sintetik larut air dan minyak mineral ringan mengurangkan geseran sempadan, komponen perkakas yang sejuk, dan mengeluarkan zarah mikro logam yang longgar keluar dari rongga cetakan. Penggunaan bendalir yang betul memastikan bahan seragam tergelincir di bawah plat tekanan pemegang kosong, membolehkan fabrikasi mengeksploitasi potensi pemanjangan penuh bagi stok aluminium lembut, loyang dan keluli karbon rendah.
Tekan Tonnage dan Speed Synchronization
Logam yang lembut dan sangat boleh dibentuk memerlukan jumlah tonase tekan yang lebih rendah berbanding dengan keluli aloi rendah kekuatan tinggi atau gred titanium struktur. Keperluan daya yang lebih rendah ini mengurangkan beban hentakan pada bingkai penekan mekanikal, bar balas, dan aci engkol.
Tambahan pula, logam bukan ferus mulur boleh diproses pada kelajuan lejang tekan yang pantas, selalunya melebihi beberapa ratus lejang seminit dalam talian akhbar progresif automatik. Menyegerakkan mekanisme suapan bahan pantas dengan pukulan akhbar mekanikal berkelajuan tinggi menghasilkan daya pengeluaran yang tinggi dan kos minimum bagi setiap komponen siap.
Penilaian Perbandingan Logam Setem
Menilai kebolehbentukan relatif dan kesan operasi logam kejuruteraan yang berbeza membolehkan perancang pengeluaran mengimbangi kos bahan, sifat mekanikal dan kesederhanaan pembuatan. Perbandingan berikut menyerlahkan metrik kebolehbentukan kualitatif utama merentas aloi pengecap logam utama.
Pertimbangan Kos Bahan Berbanding Keluaran Pengeluaran
Walaupun logam bukan ferus ultra lembut seperti aluminium tulen atau loyang kartrij menawarkan kemudahan pengecapan maksimum, kos pemerolehan bahan mentah mesti ditimbang dengan peningkatan volum pengeluaran. Logam bukan ferus biasanya mempunyai harga bahan mentah yang lebih tinggi bagi setiap paun daripada keluli karbon standard.
Walau bagaimanapun, pemprosesan logam bukan ferus yang sangat mulur mengurangkan perbelanjaan penyelenggaraan perkakas secara mendadak, memanjangkan selang mengasah tebuk, dan membenarkan penggunaan mesin penekan tonase yang lebih ringan. Untuk komponen volum tinggi yang menampilkan rongga lukis dalam atau selekoh berbilang arah yang rumit, penjimatan yang diperoleh daripada pengurangan haus cetakan dan kelajuan kitaran yang lebih tinggi sering mengimbangi perbelanjaan bahan mentah yang lebih tinggi sepanjang jangka hayat produk.
Had Geometrik dan Had Kebolehbentukan
Malah logam yang paling mulur mempunyai sempadan fizikal mengenai keterukan ubah bentuk maksimum. Percubaan untuk memaksa kepingan aluminium anil atau keluli lukisan lebih dalam kosong melebihi had pemanjangan seragamnya menyebabkan tengkuk setempat dan koyak muktamad.
Jurutera perkakas menggunakan rajah had membentuk untuk memetakan zon operasi selamat untuk logam kepingan lembut. Dengan menilai taburan terikan utama dan terikan kecil merentasi kawasan regangan tinggi, pereka cetakan memasukkan stesen pra pembentukan pertengahan, menambah potongan pelepasan bahan atau melaraskan daya pengapit pemegang kosong untuk mengekalkan ubah bentuk setempat dalam sempadan bahan yang selamat.
Garis Panduan Kejuruteraan Praktikal untuk Pemilihan Logam
Memilih logam yang paling mudah untuk projek pengecapan tertentu memerlukan penyelarasan keperluan kegunaan akhir berfungsi dengan mudah pembuatan. Menggunakan garis panduan metalurgi praktikal semasa reka bentuk komponen awal menghalang kesesakan pembuatan hiliran.
Memadankan Kemuluran dengan Kedalaman Dilukis dan Keterukan Bentuk
Apabila mereka bentuk komponen planar ringkas dengan lubang tebuk dalaman asas dan bebibir tepi terlipat cetek, keluli karbon rendah komersial standard atau separuh aluminium keras menyediakan kebolehbentukan yang mencukupi sambil mengekalkan kekukuhan bahagian.
Walau bagaimanapun, apabila geometri komponen melibatkan rongga lancar dalam, cangkerang silinder tinggi, atau permukaan melengkung kompaun, pereka komponen harus memberi mandat kepada aloi aluminium temper O yang disepuhlindap, loyang kartrij atau keluli kualiti lukisan lebih dalam. Menentukan suhu bahan lembut di hadapan memastikan stok mentah terbentang dengan lancar tanpa memerlukan urutan penyepuhlindapan berbilang peringkat yang kompleks semasa pengeluaran dijalankan.
Had Jejari dan Strategi Orientasi Bengkok
Untuk memanfaatkan sepenuhnya kemuluran semula jadi bagi logam yang mudah dicop, lukisan komponen harus menggabungkan jejari lentur dalam yang besar. Sebagai amalan umum, jejari lentur dalam hendaklah sama atau melebihi satu ketebalan kepingan bahan untuk gred aluminium lembut dan keluli karbon rendah.
Selain itu, susun atur komponen pada web gegelung berterusan harus mengorientasikan garis lentur utama pada sudut tepat ke arah bergolek jalur logam. Menjajarkan garisan selekoh merentasi butiran meminimumkan kepekatan tegasan tegangan di sepanjang jejari selekoh luar, hampir menghapuskan keretakan tepi walaupun apabila mengecap lipatan struktur yang ketat.
Peraturan Penyediaan Tepi dan Peletakan Lubang
Malah logam lembut boleh mengalami koyakan pramatang jika ciri lubang tebuk diletakkan terlalu dekat dengan bebibir yang terbentuk atau tepi kosong. Menindik lubang sebelum pembentukan berat meregangkan sekeliling perimeter lubang, memperkenalkan tegasan tepi setempat.
Meletakkan tepi lubang pada jarak minimum dua hingga tiga kali ketebalan bahan dari garisan selekoh utama mengekalkan kesinambungan bahan dan membenarkan kepingan logam lembut mengalir secara seragam semasa penurunan tebuk. Untuk kualiti tepi maksimum, pukulan kosong yang tajam dengan tepi pemotong yang digilap mencipta perimeter bebas duri yang menahan bebibir sekunder yang teruk tanpa membelah tepi.


Mengenai kita
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Hak cipta © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
