

 Eng



 Rumah / Berita / Berita Industri / Capan Ketepatan Tinggi: Toleransi, Alatan, Bahan dan Panduan Penyumberan
Capan Ketepatan Tinggi: Toleransi, Alatan, Bahan dan Panduan Penyumberan
 2026.10.22
 Berita Industri
Spring sesentuh keluli tahan karat 0.4 mm untuk pemutus litar kecil membawa ±0.03 mm pada celah sesentuh, had burr 0.02 mm dan serlahan ciri kerataan 0.05 mm merentasi rentang 25 mm. Akhbar yang membentuknya mungkin mesin 45 tan - tidak biasa pada helaian spesifikasi. Apa yang sebenarnya menjadikan bahagian itu "ketepatan tinggi" ialah segala-galanya yang mengelilingi akhbar: susun atur jalur, pelepasan dadu, sijil bahan, sensor dalam mati yang menghentikan strok apabila slug gagal dikeluarkan dan laporan dimensi yang bergerak bersama penghantaran.
Jadi definisi kerja adalah ini: pengecapan berketepatan tinggi ialah proses mati progresif di mana toleransi dimensi, ketinggian burr, kerataan dan kebolehulangan lot-to-lot dikawal dengan cukup ketat supaya bahagian itu boleh terus masuk ke dalam pemasangan tanpa mengisih, mengolah semula atau 100% pemeriksaan. Semua yang berikut menerangkan cara kawalan itu direkayasa, kosnya, di mana ia gagal secara senyap-senyap dan cara pembeli boleh menentukan dan melayakkannya tanpa menemui masalah enam minggu dalam pengeluaran.
Tiga kesimpulan patut dinyatakan sebelum perincian:
- Ketepatan direka bentuk ke dalam bahagian dan alat, tidak didail masuk pada akhbar. Kira-kira 70–80% daripada toleransi yang boleh dicapai ditetapkan oleh geometri bahagian, pilihan bahan dan reka bentuk cetakan sebelum pukulan pertama.
- Toleransi dan kos tidak berkaitan secara linear. Mengetatkan dimensi tidak kritikal daripada ±0.20 mm kepada ±0.05 mm adalah hampir percuma; mengetatkan yang kritikal daripada ±0.05 mm kepada ±0.02 mm boleh menambah 30–60% kepada kos perkakas.
- Kebanyakan kualiti luput dalam komponen yang dicap kembali kepada kebolehubahan bahan dan kehausan alatan, bukan kepada ketepatan mesin. Pembeli yang mengurus kedua-dua pembolehubah tersebut jarang mempunyai hujah toleransi.
Maksud Setem Ketepatan Tinggi dalam Amalan
Tiada piawaian universal yang mentakrifkan "kepersisan tinggi" dalam pengecapan. Pembekal yang berbeza membuat garisan di tempat yang berbeza, itulah sebabnya pesanan pembelian yang hanya mengatakan "ketepatan tinggi" hampir tidak bermakna. Apa yang penting ialah jalur toleransi perkakasan dibina untuk dipegang sepanjang pengeluaran, bukan hanya pada sampel pertama.
Cara yang berguna untuk merangka keupayaan adalah dengan kelas toleransi, kerana kelas memacu belanjawan alatan, kaedah pemeriksaan dan volum di mana ekonomi masih berfungsi.
| Kelas | Toleransi ciri kritikal | Ketinggian burr (biasa) | Kerataan melebihi 100 mm | Bahagian perwakilan |
|---|---|---|---|---|
| Lembaran logam am | ±0.20 mm | ≤0.10 mm | 0.30 mm | Kurungan, penutup, panel casis, plat pelekap |
| Pengecapan ketepatan | ±0.05 mm | ≤0.05 mm | 0.10 mm | Cengkerang penyambung, tin pelindung, terminal, penyokong bar bas |
| Pengecapan berketepatan tinggi | ±0.02 mm, turun kepada ±0.01 mm pada ciri terpilih | ≤0.02–0.03 mm | 0.05 mm | Pegas sentuh, komponen geganti, laminasi motor, perumah penderia, pemasangan ketepatan kecil |
Dua perkara perlu diperhatikan dalam jadual itu. Pertama, keperluan burr biasanya merupakan kekangan yang lebih sukar dalam amalan. Had burr 0.05 mm pada bahagian tebal 0.3 mm berbunyi sederhana sehingga anda mengambil kira haus tebuk merentasi 500,000 pukulan. Kedua, kelayakan "ciri terpilih" penting: tiada alat memegang ±0.01 mm di mana-mana, dan lukisan yang menuntutnya secara global akan disebut sama ada sangat tinggi atau tidak sama sekali.
Ketepatan juga melangkaui lukisan dua dimensi. Sesuatu bahagian boleh menjadi sempurna dari segi dimensi dan masih gagal pemasangan kerana lilitan, lembing, keadaan tepi atau tegasan sisa yang terbuka selepas penyaduran. Pembeli yang berpengalaman menyatakan ciri-ciri tersebut secara eksplisit.
Ketepatan Diputuskan Sebelum Akhbar Bermula
Apabila bahagian yang dicop hilang daripada toleransi, soalan naluri ialah "apa yang salah dengan mesin?" Ia hampir tidak pernah menjadi mesin. Empat tuas mengawal hasilnya, dan ia ditetapkan dalam susunan ini.
Reka bentuk bahagian dan reka bentuk untuk pembuatan
Punca yang paling biasa bagi projek pengecapan ketepatan tinggi yang tidak boleh disebut adalah lukisan yang diwarisi daripada proses pemesinan atau tuangan mati. Bahagian bermesin secara rutin memerlukan sudut dalaman yang tajam, poket sempit dalam dan variasi ketebalan dinding yang tidak dapat dihasilkan semula oleh cetakan pengecap secara ekonomi. Semakan mesra setem — pelepasan tambahan, jejari selekoh yang dilaraskan, ciri yang diorientasikan semula supaya ia berada dalam satu stesen — selalunya menghilangkan kos tanpa fungsi menyentuh.
Jejari selekoh minimum ialah pemeriksaan awal yang baik. Untuk keluli lembut, jejari dalam 0.8–1.0 kali ketebalan bahan boleh dicapai tanpa retak; untuk tahan karat austenit, biarkan kira-kira 2 kali ketebalan kerana pengerasan kerja dan springback. Apa-apa yang lebih ketat memerlukan sama ada bahan yang berbeza, penyepuhlindapan antara operasi atau reka bentuk semula.
Kelegaan die dan susun atur jalur
Kelegaan pemotongan biasanya 5–8% daripada ketebalan bahan setiap sisi untuk keluli karbon, kurang sedikit untuk tahan karat dan loyang, lebih sedikit untuk aluminium. Kelegaan yang terlalu sedikit meningkatkan daya tebukan, mempercepatkan haus dan menghasilkan ricih sekunder dan duri yang lebih tinggi; terlalu banyak menghasilkan rollover, muka patah kasar dan duri yang bengkok dan bukannya ricih.
Susun atur jalur mengawal kebolehulangan sama seperti acuan itu sendiri. Lubang perintis yang menempatkan setiap stesen, lebar pembawa yang mencukupi, lebar jambatan yang konsisten antara bahagian, dan aliran bahan seimbang di sekeliling jalur semuanya mengurangkan ralat kedudukan. Dalam kerja berketepatan tinggi, jalur sering direka supaya ciri kritikal dibentuk di stesen yang sama dan bukannya didaftarkan semula di hiliran — setiap pendaftaran semula adalah peluang untuk ralat tindanan.
Konsistensi bahan
Dae yang dibina untuk substrat 180 HV akan menghasilkan dimensi yang berbeza apabila gegelung pada 220 HV tiba, kerana skala springback dengan kekuatan hasil. Variasi kekerasan gegelung-ke-gegelung 20 HV adalah biasa dalam gred komersial dan cukup untuk mengalihkan sudut lentur sebanyak 0.5–1.5 darjah. Pembeli yang membeli pengecapan berketepatan tinggi harus mengharapkan sijil bahan masuk dengan kekerasan dan sifat mekanikal, dan pembekal harus mengambil sampelnya. Jika keperluannya benar-benar ketat, nyatakan julat kekerasan dan bukannya gred sahaja.
Kawalan proses di atas lantai
Dies pakai. Die progresif menjalankan keluli karbon biasanya memerlukan pengisaran semula setiap 100,000–300,000 lejang bergantung pada ketebalan dan salutan; tahan karat lebih sukar pada perkakas. Apa yang membezakan pembekal berketepatan tinggi yang boleh dipercayai ialah jadual regrind yang didorong oleh ketinggian burr yang diukur dan dimensi bahagian, bukan oleh kegagalan. Penderia dalam mati untuk pengesanan slug, kedudukan jalur, misfeed dan penglibatan perintis adalah standard pada perkakasan yang serius kerana ia menukar peristiwa sekerap kepada penekan yang dihentikan dan bukannya 5,000 bahagian yang disyaki.
Rantaian Proses Di Belakang Bahagian Cop Ketepatan Tinggi
Pengecapan berketepatan tinggi jarang sekali dilakukan dari gegelung ke kotak penghantaran. Memahami rantaian membantu pembeli melihat di mana kos terletak dan di mana risiko bersembunyi.
Mengkosongkan, menusuk dan membentuk
Die progresif menggabungkan blanking, tindik, torehan, lenturan, lukisan dan syiling merentasi 6–20 stesen. Setiap stesen melakukan satu kenaikan geometri, dan bahagian itu kekal melekat pada jalur sehingga potongan akhir. Kelebihan ketepatan datang daripada tidak pernah melepaskan bahagian: ia tidak pernah ditetapkan semula, jadi strategi datum dikekalkan oleh alat dan bukannya oleh pengendali.
Fungsi dalam mati
Perkakas ketepatan tinggi moden selalunya merangkumi fungsi yang dahulunya merupakan operasi sekunder. Mengetuk dalam mati, memukau dalam mati, mempertaruhkan dalam mati, pemotongan laser dalam mati untuk ciri yang sebaliknya memerlukan hantaran berasingan dan pengukuran dalam mati bagi dimensi kritikal semuanya mengurangkan pengendalian. Pengendalian adalah di mana ketepatan hilang — setiap kali bahagian meninggalkan satu mesin dan memasuki mesin lain, lekapan baharu dan timbunan toleransi baharu muncul.
Operasi dan perhimpunan sekunder
Tidak semuanya boleh atau harus dilakukan dalam die. Menyahbur, berguling, membentuk benang, mengimpal, memasukkan acuan plastik dan memasang beberapa bahagian yang dicop ke dalam sub-pemasangan adalah langkah hiliran biasa. Apabila komponen memerlukan dua bahagian yang dicop, kimpalan, sisipan berulir dan elemen plastik, menyatukan kerja itu dengan satu pembekal mengalih keluar timbunan toleransi yang muncul apabila tiga vendor masing-masing bekerja mengikut tafsiran lukisan mereka sendiri.
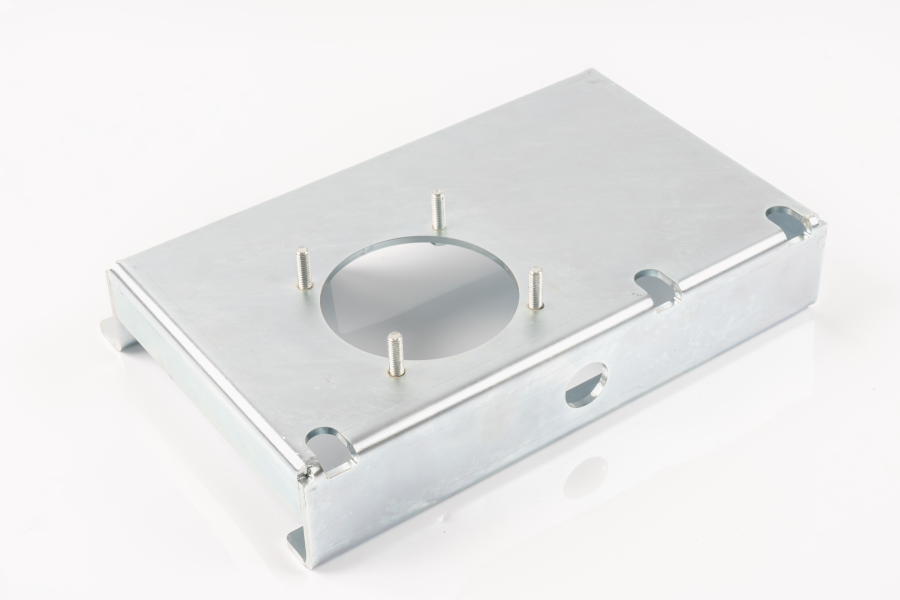 Perhimpunan Rekaan Tersuai dan Perhimpunan Kecil Pemasangan tersuai dan pemasangan kecil yang menggabungkan pengecap, kimpalan, pemasangan pengikat dan kemasan untuk mengurangkan timbunan toleransi daripada berbilang vendor. Lihat Produk →
Peraturan praktikal: jika pemasangan mempunyai lebih daripada tiga komponen dan kesesuaian di antara mereka adalah kritikal dari segi fungsi, sumberkan pemasangan dan bukannya bahagian individu. Hujah dimensi antara dua pembekal yang masing-masing mendakwa berada dalam toleransi mereka sendiri adalah mahal untuk diselesaikan.
Pilihan Bahan Menetapkan Siling Toleransi
Tiada reka bentuk cetakan mengimbangi substrat yang tidak sesuai. Bahan menentukan springback, burr boleh dicapai, kadar haus alat, dan berapa banyak bahagian itu akan bergerak selepas penyaduran atau rawatan haba.
| bahan | Ketebalan biasa | Kebolehbentukan | Rintangan kakisan | Di mana ia sesuai |
|---|---|---|---|---|
| Keluli karbon tergelek sejuk (SPCC / DC01) | 0.2–3.0 mm | Cemerlang | Tiada tanpa salutan | Kurungan dalaman, bahagian struktur, komponen sensitif kos |
| Keluli bergalvani elektro (SECC) | 0.3–2.0 mm | bagus | Sederhana | Kepungan elektrik, casis, perkakasan |
| Keluli tergalvani celup panas (SGCC) | 0.4–3.0 mm | bagus | bagus | Perumahan luar, perkakasan struktur |
| Tahan karat 301 / 304 | 0.1–2.0 mm | Sederhana, high springback | Cemerlang | Mata air, sesentuh, perkakas dan bahagian peralatan makanan |
| Tahan karat 316 | 0.2–1.5 mm | Sederhana | Sangat baik, tahan klorida | Perumahan marin, kimia dan perubatan |
| Aluminium 5052 / 1060 | 0.3–3.0 mm | bagus, low springback | bagus when anodised | Perumah ringan, sink haba, penutup |
| Loyang C2680 / kuprum C1100 | 0.1–1.5 mm | Cemerlang | bagus | Terminal, bar bas, sesentuh, bahagian konduktif |
| Keluli spring 65Mn / 301 | 0.1–1.2 mm | Adil, memerlukan pelepasan tekanan | Lemah tanpa salutan | Klip, spring, ciri penahan |
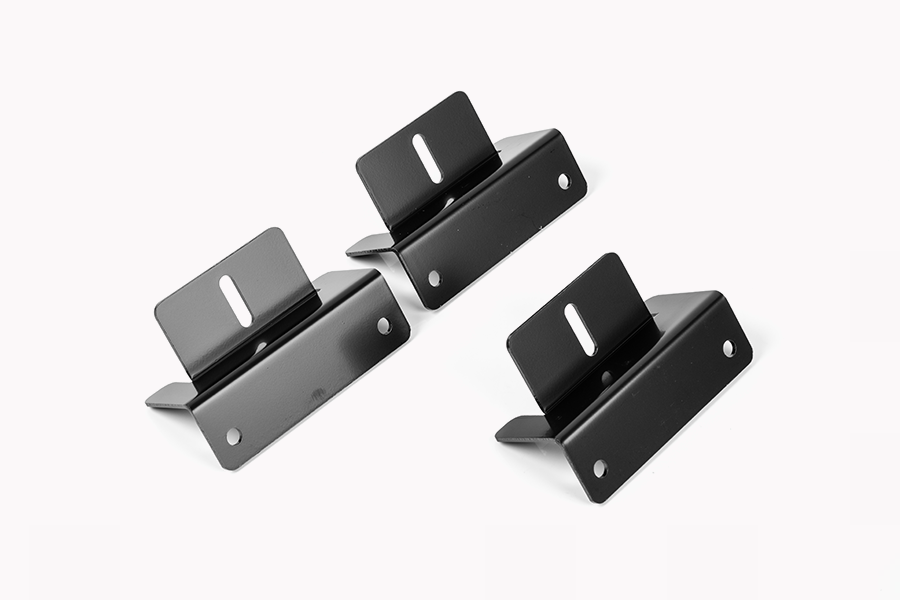
 Mengecap Bahagian Logam untuk Aplikasi Ketepatan Bahagian logam bercop ketepatan untuk peralatan automotif, elektronik, perkakas dan tenaga baharu, dengan ketepatan dimensi, kekuatan dan kerataan yang sesuai untuk bingkai, perumah dan penyambung. Lihat Produk →
Dua keputusan penting menyebabkan kerja semula lebih banyak daripada yang lain. Yang pertama adalah menggantikan gred "cukup dekat" untuk menjimatkan kos: SECC menggantikan SPCC mengubah keadaan permukaan dan geseran dalam dadu, dan boleh mengalihkan dimensi yang terbentuk sebanyak beberapa perseratus milimeter. Yang kedua ialah mengabaikan arah butir. Membongkok selari dengan arah gulingan menghasilkan keretakan pada jejari yang lebih ketat daripada membengkok merentasinya, jadi bahagian yang terbentuk dengan sempurna dalam satu orientasi mungkin gagal apabila gegelung diputar.
Toleransi ketebalan dalam gegelung mentah adalah satu lagi penyumbang yang tenang. Gegelung komersial biasanya dibekalkan kepada ±0.05 mm atau ±10% daripada nominal, yang mana lebih besar. Pada bahagian 0.5 mm yang menuntut ketinggian keseluruhan ±0.03 mm, toleransi gegelung sahaja boleh menggunakan keseluruhan belanjawan. Pembeli dalam julat itu harus menyatakan toleransi ketebalan yang lebih ketat pada bahan dan mengharapkan untuk membayarnya.
Bagaimana Toleransi, GD&T dan Pemeriksaan Sesuai Bersama
Lukisan yang penuh dengan butiran ±0.02 mm tanpa datum dan tanpa kaedah pemeriksaan yang dinyatakan ialah pelawaan untuk mempertikaikan. Pengukuran dan toleransi geometri menyelesaikannya dengan mentakrifkan datum berfungsi dan dengan mengasingkan saiz daripada bentuk, orientasi dan kedudukan. Petak bual kedudukan Ø0.05 mm di MMC pada dua lubang pelekap, sebagai contoh, memberitahu pembuat alat dengan tepat apa yang mesti dicapai oleh dadu dan memberitahu pemeriksa perkara yang perlu diukur — dan ia membenarkan toleransi bonus yang tidak dimiliki oleh toleransi kotak ±0.02 mm yang mudah.
Tiga konvensyen praktikal patut dipersetujui dengan mana-mana pembekal pada peringkat sebut harga:
- Ciri-ciri manakah yang kritikal, yang mana yang utama dan yang mana rujukan sahaja. Kebanyakan lukisan tidak membezakan, jadi semuanya diperiksa dan semuanya memerlukan wang.
- Sasaran keupayaan proses pada ciri-ciri kritikal. Cpk 1.33 ialah garis dasar biasa, 1.67 untuk bahagian automotif atau berkaitan keselamatan.
- Sama ada pemeriksaan artikel pertama ialah reka letak dimensi penuh atau semakan terhad dan sama ada ia mesti diulang selepas sebarang pengubahsuaian alatan.
Peralatan pemeriksaan harus sepadan dengan toleransi, tidak melebihinya sehingga kos pengukuran mendominasi. Aliran kerja ketepatan tinggi biasa menggunakan mesin pengukur koordinat untuk artikel pertama dan geometri kompleks, sistem optik atau penglihatan untuk ciri rata dan burr, projektor profil untuk jejari dan sudut, penguji kekasaran untuk keadaan tepi dan permukaan, dan tolok tangan untuk pemeriksaan frekuensi tinggi pada talian. Ujian kekerasan dan pengukuran ketebalan salutan melengkapkan gambar untuk bahagian yang dirawat haba atau bersalut.
Kawalan toleransi di tingkat kedai adalah latihan statistik dan bukannya latihan pemeriksaan. Menyemak setiap bahagian ke-200 dan memplot dimensi kritikal menunjukkan kehausan alat semakin lama sebelum sesuatu bahagian keluar daripada toleransi, yang membolehkan pembekal mengisar semula dengan syarat dan bukannya kegagalan. Untuk rawatan yang lebih mendalam tentang ralat timbunan dan kedudukan, lihat penjelasan ini tentang mengawal toleransi dimensi dan ralat bentuk dan kedudukan dalam pengecapan berketepatan tinggi .
Kemasan Permukaan, Penyaduran dan Toleransi yang Digunakan
Penyaduran menambah logam. Lapisan zink 10 µm pada setiap muka menumbuhkan bahagian 0.50 mm kepada 0.52 mm, yang sesuai untuk pendakap dan membawa maut untuk terminal muat tekan. Pembeli harus menyatakan sama ada dimensi lukisan digunakan sebelum atau selepas selesai — kebanyakan lukisan tidak, dan andaian lalai berbeza antara pembekal.
| Selesai | Ketebalan biasa | Kesan pada dimensi | Pertimbangan |
|---|---|---|---|
| Penyaduran zink | 5–15 µm | Menggunakan 10–30 µm jumlah elaun pada kedua-dua muka | Risiko kerosakan hidrogen pada keluli spring berkekuatan tinggi; penaik diperlukan |
| Zink-nikel | 8–15 µm | Serupa dengan zink | Prestasi semburan garam yang lebih baik, kos yang lebih tinggi |
| Pasif (tidak tahan karat) | Di bawah 1 µm | Boleh diabaikan | Mengeluarkan besi bebas; tidak banyak mengubah penampilan |
| Nikel tanpa elektrik | 3–25 µm | Beruniform, tapi kena bajet | bagus wear resistance and solderability |
| Penyaduran timah | 3–10 µm | Kecil tetapi boleh diukur pada ciri-ciri halus | Terutamanya untuk kebolehpaterian |
| Kot serbuk / e-coat | 40–100 µm | Penting; memerlukan penutupan ciri-ciri kritikal | Masking menambah kos pengendalian |
| Deburr / jatuh bergetar | Mengeluarkan 5–25 µm bahan tepi | Mengubah keadaan tepi dan boleh membulat bucu | Selalunya diperlukan untuk mengadakan butiran burr |
Susunan operasi penting sama seperti kemasan itu sendiri. Penyaduran selepas membentuk adalah perkara biasa; penyaduran sebelum dibentuk akan memecahkan salutan pada setiap selekoh. Pelepasan tekanan pada keluli spring harus berlaku selepas membentuk dan sebelum penyaduran. Dan apabila satu bahagian dirawat haba dan disadur, rawatan haba mungkin menggerakkan dimensi yang cukup untuk memerlukan operasi saiz selepas itu.
Alatan: Pusat Kos Sebenar
Dalam pengecapan berketepatan tinggi, alat itu adalah produk. Akhbar adalah komoditi; mati ialah harta intelek yang menentukan sama ada bahagian itu berada dalam toleransi pada strok 800,000 dan juga pada strok 800. Pembeli yang menganggap perkakas sebagai renungan biasanya akhirnya membayarnya dua kali.
| Jenis alat | Stesen | Jumlah ekonomi | Kos alat relatif | Nota |
|---|---|---|---|---|
| Satu peringkat | 1 | Bawah 5,000 keping setahun | 1× | Mudah, perlahan, ketepatan bergantung kepada pengendali |
| Kompaun | 1 (kosong dan bentuk bersama) | 5,000–50,000 keping | 2–3× | bagus for flat parts with one forming step |
| Progresif | 6–20 | 50,000 keping dan ke atas | 5–15× | Pilihan lalai untuk kerja berketepatan tinggi |
| Pemindahan | Berbilang, bahagian dibawa antara penekan | Kelantangan tinggi, bahagian besar | tinggi | Digunakan di mana bahagiannya terlalu besar untuk jalur |
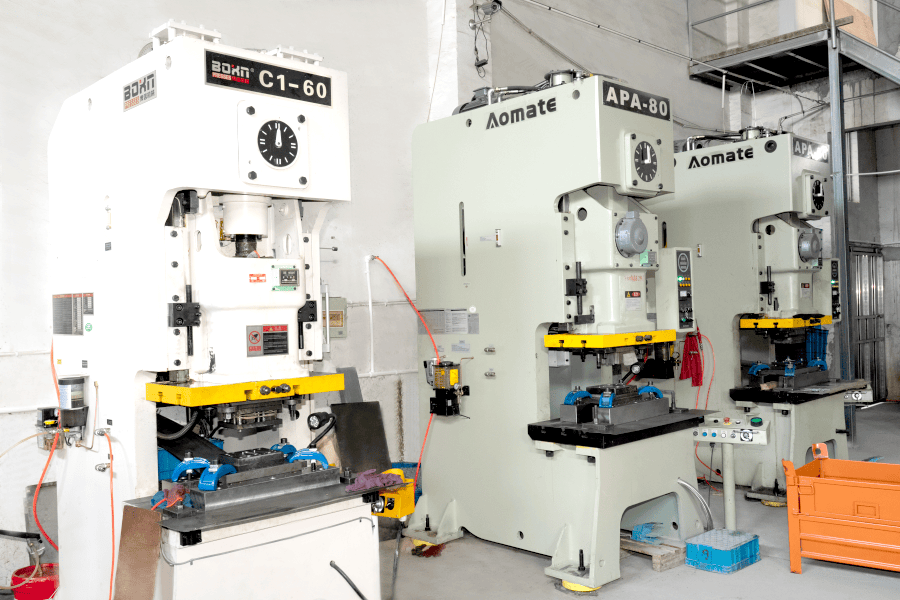 Perkhidmatan Setem Ketepatan Tinggi Tersuai tinggi-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Lihat Produk →
Lima istilah komersial tergolong dalam setiap perbincangan alatan, dan tiada satu pun daripadanya biasanya ditawarkan secara sukarela:
- Pemilikan. Siapa yang memiliki die, dan dalam keadaan apa pembeli boleh membawanya ke akhbar lain? Alat yang hanya muat untuk satu katil akhbar pembekal mempunyai nilai pemindahan terhad.
- Dijangka hidup mati. Biasanya dipetik dalam strok sebelum pengubahsuaian besar. Alat yang dibina untuk 300,000 pukulan dan satu yang dibina untuk 3,000,000 kelihatan serupa dalam sebut harga dan sangat berbeza dalam kos lima tahun.
- Alat ganti dan pakai alat ganti. Penebuk, sisipan dan spring adalah bahan habis pakai. Sama ada ia disimpan di dalam negara atau dihantar dari luar negara menentukan masa pemulihan selepas kerosakan.
- Dasar semakan. Berapa banyak perubahan kejuruteraan disertakan, pada harga berapa, dan berapa lama perubahan yang diambil untuk dilaksanakan.
- Imbuhkan semula elaun. Dae mesti direka dengan bahan yang mencukupi untuk dikisar semula beberapa kali sebelum diganti. Alat dikisar pada hadnya pada hari pertama tidak mempunyai hayat perkhidmatan.
Masa pendahuluan alat untuk acuan progresif dalam julat stesen 6–20 biasanya 4–8 minggu termasuk percubaan dan kelulusan artikel pertama, lebih lama apabila penderia dalam mati, kamera kompleks atau toleransi kedudukan ketat terlibat. Pembeli yang merancang pelancaran produk harus menganggap masa utama itu sebagai sebahagian daripada laluan kritikal, bukan sebagai perincian yang perlu diselesaikan selepas pembekuan reka bentuk.
Apabila Setem Menewaskan Proses Lain, dan Apabila Ia Tidak
Cap ketepatan tinggi bukan jawapan yang betul secara automatik. Ia mempunyai kos tetap yang tinggi dan kos berubah yang sangat rendah, yang menjadikannya tiada tandingan pada volum dan boleh dipersoalkan di bawah beberapa ribu keping.
| Proses | Kos persediaan | Kos setiap bahagian pada 10,000 keping | Toleransi yang boleh dicapai | Band volum terbaik |
|---|---|---|---|---|
| tinggi precision progressive stamping | tinggi (tooling) | Sangat rendah | ±0.02 mm | 20,000 hingga beberapa juta |
| Pemotongan laser ditambah lenturan | Sangat rendah | Sederhana | ±0.10–0.20 mm | 1 hingga 5,000 |
| Penebuk CNC | Rendah hingga sederhana | Rendah hingga sederhana | ±0.10 mm | 500 hingga 20,000 |
| Goresan kimia foto | Sederhana | Sederhana | ±0.02 mm pada bahan nipis | 1 hingga 100,000, bahagian nipis sahaja |
| Die casting ditambah pemesinan | tinggi | rendah | ±0.05 mm | 10,000 dan ke atas, geometri 3D |
Titik silang tidak tetap. Pendakap rata ringkas dengan dua lubang mungkin membenarkan alat pada 3,000 keping kerana alat itu sendiri murah. Die progresif yang kompleks dengan pengetuk dalam-die dan lapan stesen pembentukan mungkin memerlukan 50,000 keping sebelum ia membayar balik alatan. Cara jujur untuk membuat keputusan adalah dengan memodelkan jumlah kos sepanjang jangka hayat produk, termasuk kebarangkalian perubahan reka bentuk — perubahan reka bentuk adalah murah dengan pemotongan laser dan mahal dengan perkakas.
Laluan tengah yang berguna wujud untuk produk dalam julat 2,000–20,000 keping: bina acuan progresif dengan lebih sedikit stesen dan lakukan operasi yang selebihnya, seperti mengetik dan memasang, di luar talian sehingga jilid mewajarkan menambahnya. Ini memastikan perbelanjaan alatan awal rendah tanpa melakukan proses yang tidak akan berskala.
Kecacatan Yang Muncul dalam Pengecapan Ketepatan Tinggi
Hampir setiap kecacatan dalam pengecapan ketepatan mempunyai punca yang diketahui dan tindakan balas yang diketahui. Apa yang berbeza ialah sama ada pembekal telah menggunakan proses untuk menangkapnya lebih awal. Jadual di bawah merangkumi kegagalan yang paling kerap ditemui dalam pemeriksaan masuk.
| Kecacatan | Sebab biasa | Pencegahan |
|---|---|---|
| Burr melebihi had | Sisipan tebuk atau mati yang dipakai, pelepasan yang salah | Pembersihan pada 5–8% setiap sisi, penyusunan semula berjadual, ketinggian burr dipantau sebagai trend |
| Hanyut dimensi merentasi larian | Haus alat, ralat suapan jalur, variasi kekerasan masuk | Penderiaan juruterbang dalam mati, SPC pada dimensi kritikal, sijil bahan dengan julat kekerasan |
| Kegagalan twist dan kerataan | Tegasan sisa yang tidak sekata, pembentukan tidak simetri, sokongan jalur yang lemah | Susun atur jalur seimbang, penyepuhlindapan pelepasan tekanan, perataan dalam talian |
| Penarikan slug dan tanda mati | Pelepasan slug yang tidak mencukupi, geometri die yang lemah, pelinciran yang lemah | Penderia pengesanan slug, pengekstrakan vakum, rawatan permukaan mati |
| calar dan perit | Pelinciran yang tidak mencukupi, permukaan die kasar | Alat bersalut (TiN, DLC), pelincir dipadankan dengan bahan |
| Retak di selekoh | Jejari bengkok di bawah minimum, bahan terlalu keras, arah butiran | Jejari sekurang-kurangnya 0.8–1.0 kali ketebalan dalam keluli lembut, 2 kali dalam tahan karat; sepuhlindap antara operasi |
| Penyaduran melepuh atau lekatan yang lemah | Baki pelincir pengecap, pra-rawatan tidak mencukupi | Kitaran pembersihan yang ditentukan sebelum penyaduran, ujian lekatan pada artikel pertama |
Satu kecacatan patut disebut berasingan kerana ia tidak kelihatan pada pengecapan dan muncul kemudian: tekanan sisa. Bahagian yang terbentuk boleh mengukur dengan sempurna pada hari pengeluaran dan membuka atau memutar selepas penyaduran, selepas rawatan haba atau selepas beberapa minggu dalam simpanan. Di mana kerataan adalah penting dari segi fungsi, minta anil pelega tekanan dan pemeriksaan kerataan dilakukan selepas selesai, bukan sebelum ini.
Membina RFQ yang Mengembalikan Nombor Boleh Disebut
Kebanyakan kelewatan sebut harga disebabkan oleh pertanyaan, bukan pembekal. Permintaan lengkap untuk sebut harga untuk pengecapan berketepatan tinggi mengandungi perkara berikut, dan pembekal yang menerimanya biasanya boleh bertindak balas dalam masa tiga hingga lima hari bekerja.
- Lukisan 2D dengan GD&T penuh, datum dan piawaian toleransi yang dinyatakan, serta model 3D yang geometrinya kompleks.
- Gred bahan, ketebalan dengan toleransi, temperamen atau julat kekerasan, dan piawaian yang berkenaan.
- Keperluan kemasan permukaan, termasuk sama ada dimensi digunakan sebelum atau selepas salutan.
- Jumlah tahunan, saiz keluaran pesanan dan jangka hayat produk. Tiga nombor ini menentukan pelunasan alatan lebih daripada apa-apa lagi pada lukisan.
- Ciri kritikal kepada fungsi, dibenderakan secara eksplisit. Semua yang lain boleh dianggap sebagai rujukan untuk tujuan petikan.
- Keperluan dokumentasi kualiti: laporan artikel pertama, pelan kawalan, sijil bahan, tahap PPAP jika berkenaan.
- Keperluan pembungkusan dan pelabelan, termasuk sebarang skim bekas yang boleh dipulangkan.
- Destinasi dan Incoterms, kerana pembungkusan eksport dan pengangkutan menjejaskan kos pendaratan dengan ketara.
- Harga sasaran dan tarikh mula pengeluaran sasaran, jika ditetapkan. Pembekal akan mereka bentuk proses di sekeliling kedua-duanya.
Peninggalan yang paling biasa ialah profil kelantangan. Sebut harga yang dibina pada 100,000 keping setahun dan satu dibina pada 2,000 keping setahun dengan keluaran bulanan berbeza lebih daripada faktor dua pada harga setiap bahagian, kerana persediaan, pelunasan alatan dan kekerapan pemeriksaan tersebar dalam kuantiti yang sangat berbeza. Memberi nombor tunggal mengundang sebut harga untuk nombor tunggal, dan kejutan apabila keluaran sebenar tiba.
Struktur Kos: Perkara Yang Anda Bayar Sebenarnya
Memahami struktur kos menjadikan rundingan lebih produktif, kerana ia menggerakkan perbincangan daripada "mengurangkan harga sebanyak 8%" kepada "yang mana antara elemen ini boleh diubah".
- bahan. Biasanya 25–45% daripada harga sekeping, didorong oleh gred, ketebalan, penggunaan lebar gegelung dan nilai pemulihan sekerap. Susun atur jalur yang mengurangkan sekerap daripada 30% kepada 22% bernilai lebih daripada kebanyakan rundingan harga.
- Pelunasan alatan. Sebarkan ke volum yang dipetik. Di sinilah andaian volum paling penting.
- Tekan masa. Pukulan seminit didarab dengan bilangan stesen yang diduduki bahagian itu. Bahagian yang boleh dihasilkan dalam dadu 12 stesen yang berjalan pada 300 pukulan seminit adalah secara mendadak lebih murah daripada satu yang memerlukan 20 stesen pada 120 pukulan seminit.
- Operasi sekunder. Mengetuk, menyahburkan, mengimpal, menyadur dan memasang adalah peka terhadap buruh dan lazimnya membawa margin yang lebih tinggi daripada mengecap itu sendiri.
- Pemeriksaan. Sering dipandang remeh. Satu bahagian dengan 40 ciri bertolak ansur yang diperiksa di setiap lot kos jauh lebih mahal untuk dilepaskan daripada satu dengan empat.
- Pembungkusan dan logistik. Pembungkusan eksport, bahan pengering, pencegahan karat dan pengangkutan dari pelabuhan ke destinasi menambah peratusan yang kelihatan kepada kos pendaratan, terutamanya untuk bahagian bernilai rendah.
Dua kos tersembunyi patut diberi perhatian semasa rundingan. Andaian kadar skrap terletak di dalam harga sekeping dan jarang didedahkan; meminta kadar sekerap yang diandaikan adalah soalan yang sah dan mendedahkan. Penyatuan kargo adalah satu lagi: pembekal yang terletak berhampiran pelabuhan kontena utama boleh menyatukan penghantaran dan mengurangkan kos pendaratan dengan cara sebut harga tidak kelihatan.
Kelayakan Pembekal: Dokumen untuk Diminta
Pembekal pengecap berketepatan tinggi seharusnya dapat menghasilkan yang berikut tanpa carian dalaman yang panjang. Jika mana-mana item memerlukan peningkatan, itu sendiri adalah maklumat tentang organisasi.
- Sijil sistem pengurusan kualiti dengan nama badan pensijilan dan skop yang meliputi pengecapan logam.
- Sijil bahan untuk haba tentu atau lot gegelung yang digunakan pada artikel pertama.
- Laporan pemeriksaan artikel pertama dengan nilai terukur terhadap setiap ciri bertolak ansur, tanda tidak lulus/gagal.
- Pelan kawalan proses mengenal pasti ciri yang disemak, kekerapan, dengan instrumen apa.
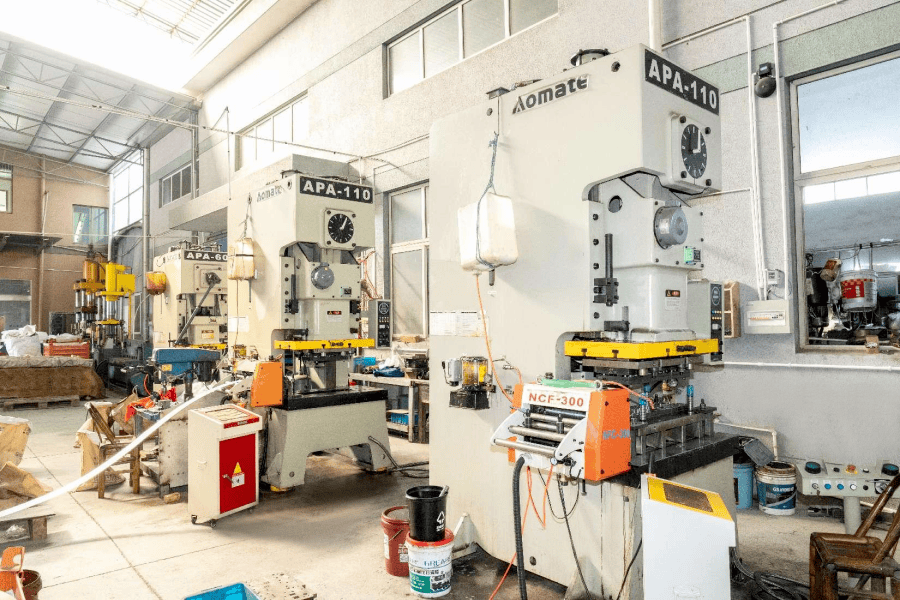
- Senarai peralatan dengan tan tekan, saiz katil maksimum, kadar strok dan kapasiti ketinggian die — ini menunjukkan sama ada alatan itu benar-benar sesuai.
- Rekod tindakan pembetulan daripada isu pelanggan baru-baru ini. Pembekal yang tiada isu direkodkan sama ada baharu atau tidak merekodkannya.
- Senarai sub-pembekal untuk penyaduran, rawatan haba dan sebarang operasi penyumberan luar, kerana kebanyakan pelepasan kualiti berasal dari luar loji pengecap.
- Pembungkusan sampel dan piawaian pengenalan, termasuk kebolehkesanan lot dari gegelung ke karton.
Audit atau panduan video lebih bernilai daripada set dokumen. Menonton cara sekerap diasingkan, sama ada mati disimpan di rak dengan rekod penyelenggaraan dilampirkan, dan sama ada kawasan pemeriksaan dipisahkan dari tingkat pengeluaran memberitahu pembeli berpengalaman lebih lanjut tentang keupayaan daripada sijil.
Bekerja Dengan Pembekal Pengecap Berasaskan Ningbo
Ningbo ialah salah satu tempat yang lebih praktikal di China untuk mendapatkan bahagian logam yang dicop, sebahagian besarnya disebabkan oleh logistik. Pelabuhan ini mengendalikan jumlah trafik kontena yang sangat tinggi, dan sebuah kilang dalam jarak kira-kira 25 km dari pelabuhan boleh memindahkan barang siap dari barisan pengeluaran ke kawasan kontena dalam satu hari. Untuk program eksport dengan tingkap penghantaran yang ketat, kedekatan itu menghilangkan kategori kelewatan yang tidak dapat dielakkan oleh pembekal pedalaman.
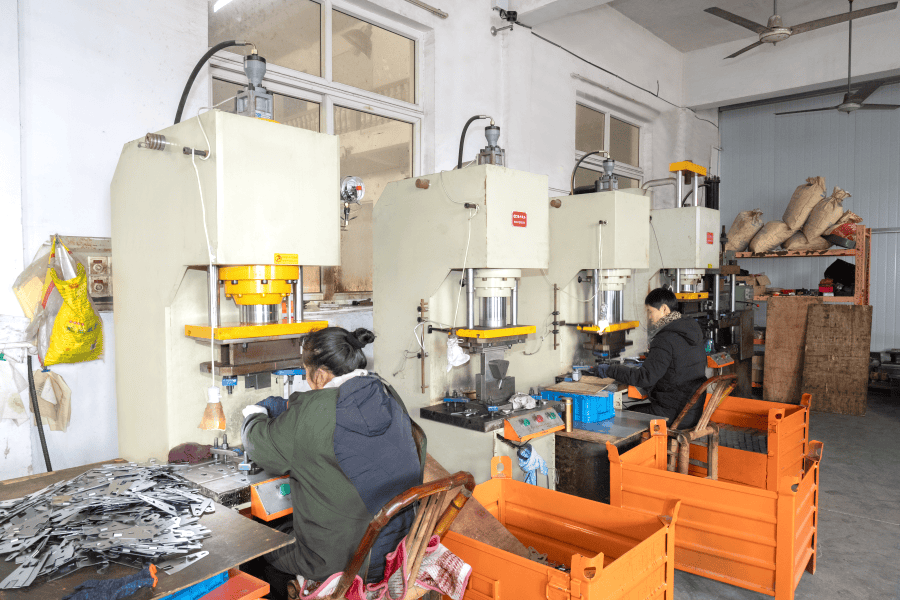
Ningbo Mingli Electric Technology Co., Ltd. ialah sebuah syarikat pengilang dan perdagangan yang ditubuhkan pada 2017, bekerja dalam bahagian logam bercop, bahagian logam kepingan dan pemasangan fabrikasi, dengan kapasiti yang dinyatakan lebih daripada 5,000 tan setahun dan sepasukan lebih 50 orang. Skop proses syarikat yang dinyatakan meliputi lima laluan yang memetakan ke dalam kategori produk: pengecapan berketepatan tinggi untuk bahagian logam yang dicop, pemprosesan kepingan logam untuk komponen kepingan logam dan pemprosesan benang dalaman, kimpalan dan pemprosesan plastik yang menyokong kerja pemasangan. Pembangunan adalah didorong tersuai — bahagian dibina untuk lukisan atau sampel pelanggan dan bukannya daripada katalog — dan perniagaan yang dinyatakan syarikat itu berorientasikan eksport merentasi Eropah, Amerika, Asia Tenggara dan Timur Tengah.
Bagi pembeli, profil itu paling berguna dalam tiga situasi. Pertama, apabila komponen telah direka dalam satu proses dan perlu dioptimumkan untuk pengecapan, kerana laluan pembangunan tersuai membolehkan penglibatan reka bentuk awal. Kedua, apabila sesuatu bahagian memerlukan lebih daripada satu proses — kurungan bercop dengan sisipan yang diketuk dan tetulang yang dikimpal, sebagai contoh — dan penyatuan mengelakkan timbunan toleransi berurusan dengan tiga pembekal. Ketiga, apabila volum jatuh di antara julat potong laser kumpulan kecil dan julat alat khusus volum yang sangat tinggi, di mana pembekal dengan kapasiti penekan fleksibel dan campuran jenis cetakan boleh menjadi lebih menjimatkan daripada mana-mana ekstrem.
Usaha wajar biasa masih terpakai, dan tiada satu pun daripadanya harus dilangkau berdasarkan profil syarikat. Minta sijil pengurusan kualiti dan skopnya, sahkan pensijilan khusus mana yang dipegang dan bukannya diandaikan, minta senarai peralatan mengikut saiz bahagian dan tan anda, dan tanya secara langsung operasi yang dilakukan secara dalaman dan yang disubkontrakkan. Tanya juga untuk andaian kadar sekerap dalam petikan dan selang kisar semula untuk die yang akan menjalankan bahagian anda. Pembekal yang menjawab empat soalan tersebut dengan jelas biasanya merupakan pembekal yang mengawal prosesnya.
Cap ketepatan tinggi memberi ganjaran kepada pembeli yang menganggapnya sebagai pembelian kejuruteraan dan bukannya pembelian komoditi. Toleransi yang anda terima ialah toleransi yang dibina untuk dipegang oleh alat, dan alat itu mencerminkan lukisan yang anda bekalkan, bahan yang anda tentukan dan volum yang anda komited. Mendapatkan ketiga-tiga input itu tepat sebelum die dipotong adalah lebih bernilai daripada sebarang rundingan harga yang dijalankan selepas itu.
Urutan praktikal adalah pendek. Tentukan ciri kritikal dan biarkan selebihnya menjadi rujukan. Pilih gred bahan dan toleransi ketebalan yang memberi ruang untuk proses tersebut. Setuju kaedah pemeriksaan, sasaran keupayaan dan dokumentasi sebelum artikel pertama, bukan selepas aduan pertama. Dan sahkan, secara bertulis, siapa yang memiliki alat itu, berapa lama ia dijangka bertahan dan apa yang berlaku apabila reka bentuk berubah. Lakukan itu, dan ±0.02 mm pada lukisan berhenti menjadi risiko dan mula menjadi spesifikasi.


Mengenai kita
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Hak cipta © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
